1.Descrizione del prodotto
1. Modello XM351A https://www.enkongmachinery.com/glass-straight-line-beveling-machine-xm351a Le macchine per la smussatura rettilinea del vetro sono utilizzate per la molatura della smussatura e del bordo inferiore del vetro con diverse dimensioni e spessori. La molatura grossolana, la molatura fine, la lucidatura della smussatura e la molatura del bordo inferiore possono essere completate in una volta. È facile regolare l'alimentazione del motore in tutto e in uno e l'angolo di smussatura mentre si cambia lo spessore del vetro. Lo stesso spessore della lastra di vetro può essere lavorato continuamente. La luminosità della superficie finita sarà quasi la stessa del vetro stesso.
Le macchine per la bisellatura del vetro sono strumenti essenziali nel settore della produzione del vetro, poiché forniscono un mezzo per creare bordi precisi, decorativi e funzionali sui prodotti in vetro. L'introduzione di macchine per la bisellatura automatizzate ha rivoluzionato il settore della lavorazione del vetro, offrendo ai produttori maggiore efficienza, precisione e versatilità nei loro processi di produzione. Questo documento mira a esplorare il ruolo e i vantaggi delle macchine per la bisellatura del vetro per i produttori, evidenziando come queste macchine contribuiscano al miglioramento dei prodotti in vetro e alla produttività complessiva delle operazioni di produzione.
2. È facile regolare l'alimentazione del motore in tutto e in uno e l'angolo di smussatura mentre si cambia lo spessore del vetro. Lo stesso spessore della lastra di vetro può essere lavorato continuamente. La luminosità della superficie finita sarà quasi la stessa del vetro stesso.
3. (Ruota di feltro di lana indipendente + ossido di cerio) rendono il bordo piatto più lucido.
4. I trasportatori di ingresso e di uscita adottano una cinghia di distribuzione che può migliorare la precisione della trasmissione.
5. Il raggio posteriore può essere regolato verso l'alto e verso il basso, il che lo rende adatto alla lavorazione di piccoli pezzi di vetro.
6. Gli elementi elettrici del famoso marchio ABB/Schneider.
7.Tutte le parti di alimentazione meccanica con sistema di lubrificazione.
8. La macchina per la smussatura rettilinea del vetro viene utilizzata anche per la lavorazione del vetro a mosaico, del vetro intarsiato, del vetro a specchio e del vetro artigianale, ecc.
9.XM351https://www.enkongmachinery.com/glass-straight-line-beveling-machine-xm351può rettificare l'angolo di smussatura di 3-30° di spigoli (5 sgrossatura e finezza + 3 lucidatura + 1 bordo inferiore arrotondato); XM351A può rettificare l'angolo di smussatura di 3-45° di spigoli in vetro.
10.XM351A può essere sollevato e regolato, e la successiva manutenzione sarà più comoda. La dimensione minima di elaborazione di XM351Ahttps://www.enkongmachinery.com/glass-straight-line-beveling-machine-xm351aè 30*30mm. La dimensione minima di elaborazione di XM351 è 120*120mm.
11. La velocità di lavorazione è regolabile tramite un variatore che offre un'ampia gamma di selezione della velocità.
12.ENKONGS è stata fondata nel 2004, uno dei più noti produttori di attrezzature per il vetro. Abbiamo il nostro centro CNC per la lavorazione di tutte le parti meccaniche per la nostra macchina per il vetro. Controllo di qualità in casa.
13.ENKONGS accetta prodotti personalizzati su misura.
14.
Le macchine per la bisellatura del vetro sono sofisticate apparecchiature che sono diventate indispensabili nell'industria moderna della produzione del vetro. Queste macchine sono progettate per creare bordi bisellati sul vetro, che non sono solo esteticamente gradevoli, ma servono anche a scopi funzionali, come la riduzione del rischio di lesioni da bordi taglienti e il miglioramento dell'integrità strutturale dei prodotti in vetro. L'evoluzione della tecnologia di bisellatura del vetro dai processi manuali alle macchine altamente automatizzate ha avuto un impatto significativo sull'efficienza, la precisione e le capacità dei produttori di vetro in tutto il mondo.
La funzione principale di una macchina per la bisellatura del vetro è quella di modellare i bordi dei pannelli di vetro a vari angoli, producendo un bordo inclinato che sia visivamente gradevole e più sicuro da maneggiare. Queste macchine utilizzano mole abrasive che smerigliano il vetro ad angoli e profondità precisi, ottenendo una bisellatura uniforme che soddisfa le specifiche richieste per l'applicazione prevista. Il processo può essere applicato a un'ampia gamma di spessori e tipi di vetro, dai semplici vetri delle finestre ai complessi design architettonici in vetro.
I vantaggi dell'integrazione di macchine per la bisellatura del vetro nelle operazioni di produzione sono molteplici. Innanzitutto, queste macchine aumentano significativamente l'efficienza della produzione automatizzando un compito ad alta intensità di manodopera che altrimenti richiederebbe l'esecuzione manuale di artigiani qualificati. Questa automazione non solo velocizza il processo di produzione, ma garantisce anche un grado più elevato di coerenza e accuratezza nel prodotto finito. Inoltre, la capacità di personalizzare i design e le dimensioni delle bisellature consente ai produttori di soddisfare una vasta gamma di requisiti dei clienti, dalle bisellature standard ai modelli intricati e su misura.
Oltre a questi vantaggi operativi, le macchine per la bisellatura del vetro contribuiscono anche all'economicità dei processi di produzione. Riducendo la necessità di manodopera manuale e minimizzando lo spreco di materiale tramite un taglio preciso, i produttori possono ottenere un ritorno sull'investimento migliore nel tempo. I miglioramenti della sicurezza forniti dai bordi bisellati contribuiscono anche a una riduzione degli incidenti sul lavoro, il che può comportare costi assicurativi inferiori e un record di sicurezza più favorevole.
Mentre l'industria del vetro continua a evolversi, incorporando tecnologie avanzate come il controllo numerico computerizzato (CNC) e l'integrazione con software CAD/CAM, le macchine per la bisellatura del vetro stanno diventando ancora più sofisticate. Questi progressi consentono ai produttori di produrre progetti complessi con facilità, espandendo ulteriormente le potenziali applicazioni del vetro bisellato in vari settori, tra cui architettura, automotive, arredamento ed elettronica di consumo.
In conclusione, il ruolo delle macchine per la bisellatura del vetro nell'industria manifatturiera non può essere sopravvalutato. Offrono una moltitudine di vantaggi che migliorano la produttività, migliorano la qualità del prodotto e aprono nuove possibilità di innovazione nella progettazione del vetro. Mentre i produttori continuano a cercare modi per migliorare il loro vantaggio competitivo, investire in tecnologie avanzate per la bisellatura del vetro svolgerà senza dubbio un ruolo cruciale nel loro successo.
2. Parametro
Tipo | XM351 | Modello XM351A |
Mandrini Quantità | 9 PZ | 9PZ |
Minimo Bicchiere misurare | 120*120mm | 30*30mm |
Elaborazione bicchiere spessore | 3-19mm | 3-19mm |
elaborazione velocità | 0,8-4,1m/min | 0,8-4,1m/min |
Peso | 3800 CHILI | 4250 kg |
Installazione energia(chilo) | 19,08 kW | 22.83chilo |
Occupato misurare(mm) | 7700*1400*2500mm | 7800*1400*2500mm |
Arris | 30° | 45° |
Larghezza smussatura | 40 millimetri | 40mm |
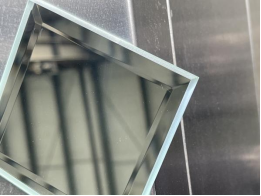
3.Campione di vetro
XM351 https://www.enkongmachinery.com/glass-straight-line-beveling-machine-xm351
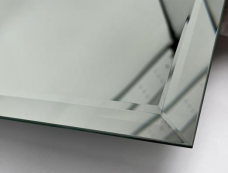
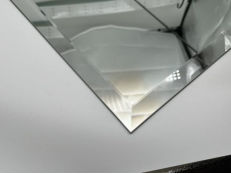
Modello XM351A
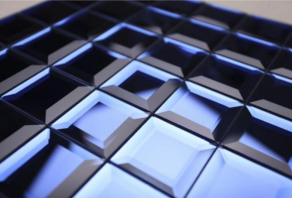
4.Ruote disposizione
XM351

Modello XM351A
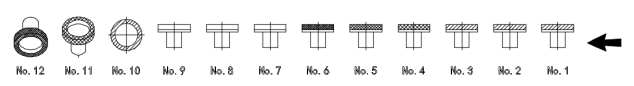
XM351Ruota disposizione
NO. |
Ruote |
Specificazione |
Funzione |
N. 1 | Mola diamantata a bordo piatto | Φ150*Φ12*100MÈH |
Smussatura grezza |
N.2 | Mola diamantata a bordo piatto | Φ150*Φ12*180MÈH | |
N.3 | Mola diamantata a bordo arrotondato | Φ175*Φ22*R5*180MÈH | macinazione inferiore (bordo della matita) |
N.4 |
Ruota in resina |
Φ150*12*20*13 3# 170maglia |
Rettifica del bisello |
N.5 | Resina ruota | Φ150*12*20*13 5# 325maglia | |
N.6 |
Ruota in resina |
Φ150*12*20*13 5# 325maglia | |
N.7 | Feltro di lana | Φ150*Φ105*35 |
Lucidatura a bisello |
N.8 |
Feltro di lana | Φ150*Φ105*35 | |
N.9 |
Feltro di lana
|
Φ150*Φ105*35
|
Modello XM351ARuota disposizione
NO. |
Ruote |
Specificazione |
Funzione |
N. 1 | Mola diamantata per smussatura | Φ150*Φ12*100miH |
Smussatura grezza |
N.2 | Mola diamantata per smussatura | Φ150*Φ12 *180NoiH | |
N.3 | Mola diamantata a bordo arrotondato | Φ175*Φ22*R5*180maglia |
macinazione inferiore (bordo della matita) |
N.4 | Ruota in resina | Φ150*12*20*13 240 maglie |
Rettifica del bisello |
N.5 | Ruota in resina | Φ150*12*20*13325maglia | |
N.6 | Ruota in resina | Φ150*12*20*13600maglia | |
N.7 | Lana sentito ruota | Φ150*Φ105*35 |
Lucidatura a bisello |
N.8 | Lana sentito ruota | Φ150*Φ105*35 | |
N.9 | Lana sentito ruota | Φ150*Φ105*35 |
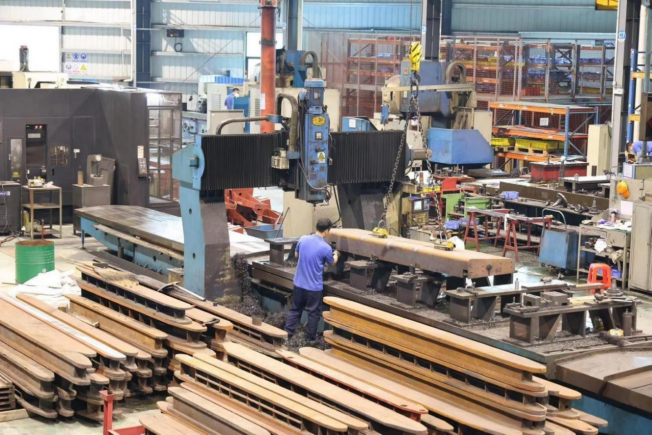
5.IL elaborazione centro per lavorazione meccanica parteS
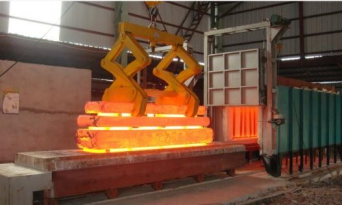
La costruzione e la manutenzione dei macchinari industriali sono fondamentali per garantire longevità e affidabilità in varie applicazioni, dall'edilizia alla produzione. Uno dei processi chiave che contribuiscono alla robustezza e alla durata di tali macchinari è il trattamento termico secondario dei componenti critici. Questo processo è particolarmente importante per le travi di fusione rinforzate anteriori e posteriori, le colonne e le basi, che sono parte integrante dell'integrità strutturale dei macchinari pesanti. Sottoponendo questi componenti al trattamento termico secondario, possiamo indurre cambiamenti qualitativi che ne migliorano significativamente le caratteristiche prestazionali.
Il trattamento termico secondario, noto anche come trattamento termico post-saldatura (PWHT), è un processo applicato ai componenti metallici dopo la saldatura. L'obiettivo principale di questo trattamento è quello di alleviare le tensioni residue che si sviluppano durante il processo di saldatura. Queste tensioni, se non affrontate, possono portare a una serie di problemi, tra cui crepe, distorsioni e una riduzione delle proprietà meccaniche complessive del metallo. Controllando attentamente la temperatura e la velocità di raffreddamento durante il processo di trattamento termico, possiamo migliorare la durezza, la duttilità e la tenacità delle parti saldate.
Il processo inizia con il riscaldamento dei componenti a una temperatura specifica, che viene mantenuta per un periodo di tempo prestabilito. Questa temperatura è critica, poiché deve essere sufficientemente alta da alterare la microstruttura del metallo senza fargli perdere le proprietà desiderate. I tipi più comuni di trattamento termico utilizzati per le strutture saldate includono la distensione, la normalizzazione e la tempra. La distensione comporta il riscaldamento del metallo a una temperatura adatta al di sotto del suo intervallo critico e il mantenimento a tale temperatura per un periodo specifico prima di consentirne il lento raffreddamento. La normalizzazione migliora le proprietà meccaniche del metallo affinandone la struttura granulare, mentre la tempra riduce la durezza e aumenta la tenacità nell'acciaio temprato.
Dopo il processo di trattamento termico, i componenti subiscono una trasformazione che li rende più durevoli e più adatti a sopportare i rigori del loro utilizzo previsto. La durezza del metallo è notevolmente migliorata, il che è fondamentale per i componenti sottoposti a elevati livelli di stress e usura. I componenti temprati sono meno inclini alla deformazione e possono mantenere la loro forma e funzione per un periodo prolungato, anche sotto carichi pesanti.
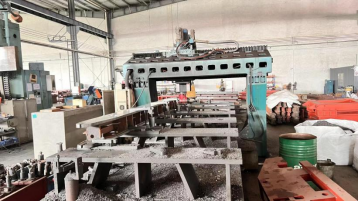
Oltre al trattamento termico secondario, la precisione dei macchinari è ulteriormente migliorata dall'uso di parti di ricambio che vengono lavorate da un centro di lavorazione CNC a portale. La lavorazione CNC (Computer Numerical Control) è un processo di produzione che utilizza controlli computerizzati per azionare e manipolare macchine utensili. Questi utensili rimuovono il materiale dal pezzo in lavorazione per ottenere la forma e le dimensioni desiderate con un elevato grado di precisione.
Il centro di lavorazione CNC a portale è particolarmente abile nel gestire pezzi grandi e pesanti, come spesso accade con i pezzi di ricambio dei macchinari industriali. Il design a portale consente un'ampia gamma di movimento e la capacità di applicare una forza significativa, necessaria per la lavorazione di materiali resistenti. La precisione del processo di lavorazione CNC è ineguagliabile, in quanto può controllare il movimento degli utensili da taglio entro pochi millesimi di pollice.
Uno dei vantaggi significativi della lavorazione CNC è la riduzione della tolleranza cumulativa nel processo di assemblaggio. La tolleranza si riferisce alla variazione ammissibile nelle dimensioni di una parte. Nei metodi di lavorazione tradizionali, l'accumulo di piccoli errori può portare a discrepanze significative nell'assemblaggio finale. Tuttavia, con la lavorazione CNC, la precisione di ogni singola parte è così elevata che la tolleranza complessiva dell'assemblaggio è notevolmente ridotta. Ciò garantisce che tutti i componenti si adattino perfettamente, il che è essenziale per il funzionamento regolare di macchinari complessi.
Inoltre, la precisione della rettifica dei bordi dei pezzi di ricambio è migliorata anche tramite la lavorazione CNC. La rettifica dei bordi è un processo di finitura che rimuove sbavature e bordi taglienti da una parte, creando una superficie liscia e sicura. La precisione del centro di lavorazione a portale CNC consente una finitura dei bordi uniforme e di alta qualità, che non solo migliora l'aspetto estetico dei macchinari, ma previene anche potenziali danni ai macchinari o lesioni agli operatori.
In conclusione, la combinazione di trattamento termico secondario e lavorazione del centro di lavorazione CNC a portale per i pezzi di ricambio è un approccio potente per migliorare la durata e la precisione dei macchinari industriali. Il trattamento termico secondario rafforza la durezza dei componenti critici, rendendoli più resistenti all'usura, mentre il processo di lavorazione CNC assicura che i pezzi di ricambio si adattino perfettamente, riducendo la tolleranza e migliorando la precisione della rettifica dei bordi. Insieme, questi processi contribuiscono alla creazione di macchinari che non sono solo più durevoli, ma anche più precisi, affidabili ed efficienti nel loro funzionamento.
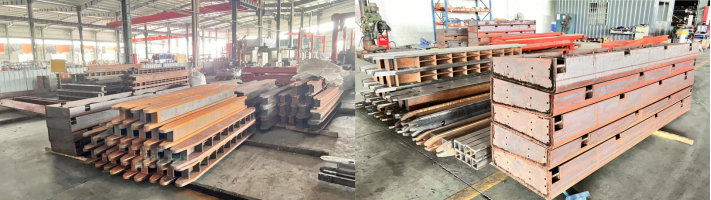
6. IL bordatura assemblare lavoro di squadra
7.  IL avvicinamento foto E descrizione Di bordatore
 |
|
| |
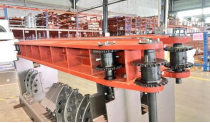
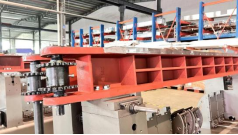
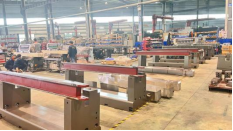
IL tornio Di bordatore, Dopo macinazione, fresatura ,perforazione ,pittura . IL travi Di bordatori
Adottare rinforzo progetto A impedire trave deformazione | |||
|
| ||
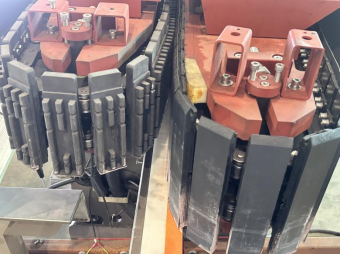
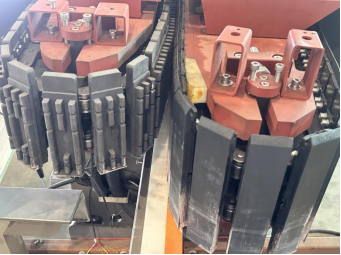
IL anteriore E posteriore catena piatti adottare raddoppiare catene più sospensione struttura, IL
serraggio forza È costante, facile A carico E scaricare. | |||
| | ||
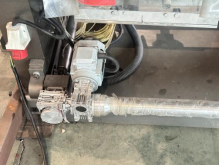
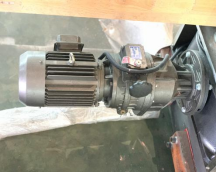
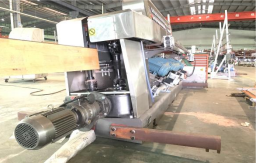
Motore Swing Angle, è possibile regolare il vetroUNangolo che vuoi ed èmolto comodo; IL elaborazione velocità controllato tramite motore continuo, Ma è può essere aggiornamento COME Frequenza conversione | |||